

耐磨件质量控制及来料检验
耐磨备件质量控制检验是确保破碎机衬板、锤头或溜槽板能够胜任预期工作的唯一可靠方法。铸造耐磨备件的外观几乎无法提供任何信息。即使衬板表面光洁如新、涂漆整齐、包装完好,也可能存在合金成分错误、内部缩孔或硬度不足等问题,导致其在磨损的第一周内就出现缺陷。买家通常会在计划外停机时才吸取教训——这是业内最昂贵的教训。
想想看,一个衬板故障会造成多大的损失。行业数据显示,破碎机停机时间对于一个中型采石场来说,每小时损失500吨矿石,每吨矿石价值约10美元,那么破碎机每停机一小时,就会造成约5000美元的产量损失。而在高价值硬岩或贵金属开采作业中,一旦产量损失、劳动力闲置、紧急货运和合同罚款累积起来,计划外停机造成的损失可能高达每小时15000至50000美元。磨损部件使用寿命过长或装配不当,约占计划外破碎机停机事件的25%至35%。换句话说,你以为省钱的部件,可能会悄悄地成为月度报告中最昂贵的项目。而质量控制——无论是在铸造厂还是在你的收货码头——正是避免这种情况发生的关键。
本指南将介绍专业铸造厂如何验证耐磨件,货物到达时您可以检查哪些内容,以及在采购订单中应填写哪些内容,以便“质量”成为一项经过验证的标准,而不是一种希望。
为什么质量控制比价格更重要
当两份衬里报价摆在桌面上时,人们的目光首先会落在单价上。从纸面上看,价格更低的衬里似乎更划算。但在实际应用中,价格只是众多考量因素之一。一个价格便宜15%但磨损速度快40%或毫无预兆失效的部件,不仅会增加每吨成本,还会使操作人员面临风险。此外,便宜的部件往往会在最糟糕的时刻失效——例如在生产高峰期,此时备件库存紧张,空运成本是正常价格的两到三倍。
良好的质量控制可以做到价格因素无法做到的三件事:
- 它会验证化学成分和硬度,确保零件确实符合您指定的等级。
- 它能在内部缺陷(裂纹、空洞、夹杂物)造成现场故障之前将其检测出来。
- 它实现了可追溯性,因此可以将问题追溯到熔化、加热和工艺步骤。
经济形势残酷无情。破碎机计划外停机每小时可能造成 5,000 至 50,000 美元的损失,因此,避免一次故障就能抵消严格的进货检验程序带来的数倍收益。那些为了节省少量管理费用而跳过验证环节的买家,实际上是在拿停机成本和检验成本打赌——而他们的胜算并不大。
文章开头一百字已经阐明了核心原则:质量无法从外观上看出来。本文余下部分将探讨如何验证质量。
精选摘要 — 检测方法 → 检测到缺陷
检查方法 它检测到了什么 典型标准/工具 目视检查 表面裂纹、冷缝、气孔、流挂、表面处理不良 人眼、放大镜、内窥镜 尺寸检查 尺寸、轮廓、孔径、齿高、配合错误 卡尺、三坐标测量机、量规、三维扫描 硬度测试(布氏硬度/洛氏硬度) 硬度不足/过高、软点、等级错误 HBW 10/3000,HRC 测试仪 超声波检测(UT) 内部空腔、收缩、空隙、粘结力不足 脉冲回波探伤仪 磁粉探伤(MPI) 表面及近表面裂纹 轭/探针,荧光颗粒 化学分析/光谱仪 合金成分错误、元素不合格、废料污染 OES/火花光谱仪 金相/显微结构 碳化物类型、基体、晶粒、热处理状态 抛光切片,蚀刻,显微镜 材料证书(MTC/COC) 缺乏可追溯性,声明未经核实 工厂测试报告审查
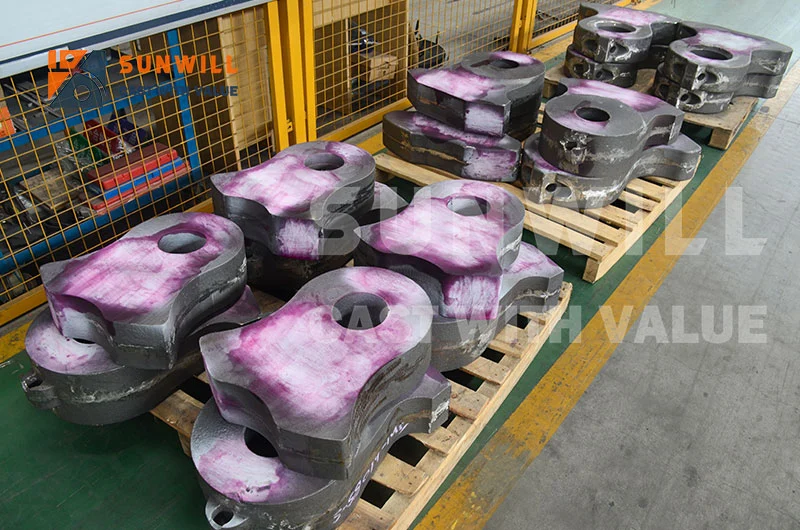
铸造过程控制
发现缺陷最昂贵的地方是破碎机,而发现缺陷最便宜的地方是在铸造厂,甚至在铸件完成之前。这就是为什么优秀的供应商将质量控制视为过程控制,而不是最终环节。
熔点和光谱分析
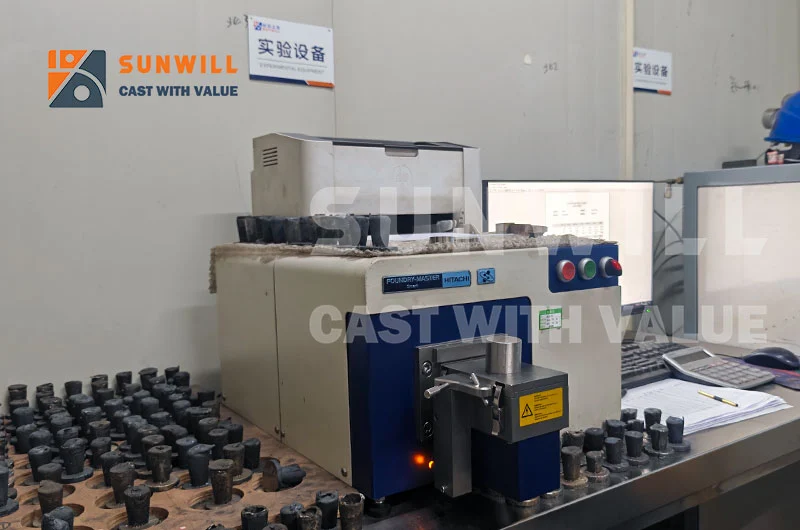
所有耐磨件最初都是熔融合金,其成分决定了整个使用寿命。专业的铸造厂会在浇铸前使用火花放电光谱仪(OES)对熔体进行取样,以确认碳、铬、钼、镍和其他元素的百分比。这一步骤可以避免最常见的失效模式:铸件“颜色对,但化学成分不对”。
如果熔炼化学成分发生偏差——例如,高铬铁中铬含量过低——最终制成的衬里外观可能与优质衬里完全相同,但磨损速度却快两到三倍。光谱仪验证可以将这种风险转化为可记录的数值。在询价时,请询问供应商是否对每一炉钢都进行熔炼分析,还是仅定期抽取样品进行分析;“每一炉钢都进行分析”才是您想要的答案。
热处理记录
许多耐磨合金只有经过受控的热处理循环才能达到规定的硬度和韧性。高铬白口铸铁需要经过淬火和回火处理,才能形成含有硬质碳化铬的马氏体基体。低合金钢和铬钼钢通常采用水淬或油淬,然后回火至目标硬度范围。即使是奥氏体锰钢(哈氏体钢)也完全依赖于水淬增韧处理来保持韧性而非脆性——我们在合金钢与锰钢的比较中详细探讨了这一要求,其中热处理步骤至关重要。
一家注重质量控制的铸造厂会为每一批产品保留热处理记录:包括炉号、保温温度、保温时间、淬火介质和回火曲线。如果供应商无法提供该记录,您就无法证明零件已按照其牌号要求进行了热处理。
最终检验方法
零件铸造、热处理和机加工完成后,必须经过一系列既定的最终检验。这些检验的严格程度,能够区分真正的耐磨零件铸造厂和那些从不明来源转售铸件的贸易公司。
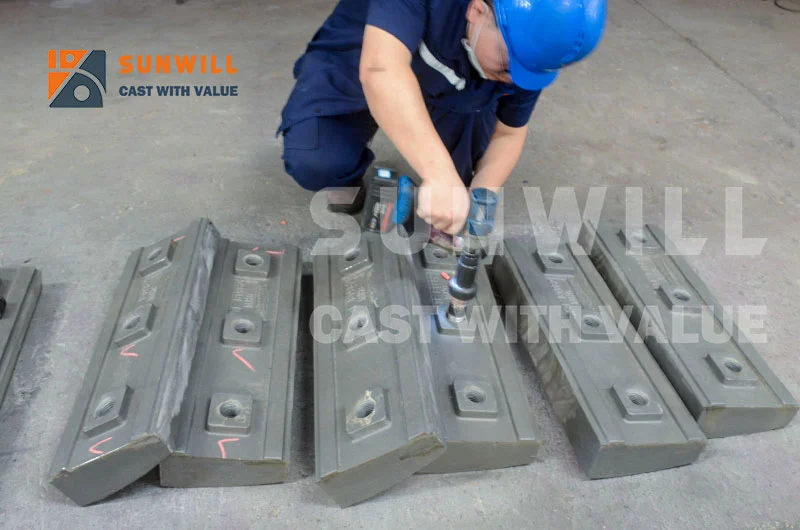
并非每个部件都需要进行所有测试。合理的检验计划会根据关键性调整检验深度:小型、低应力的磨损棒可能只需要目视检查、尺寸测量和硬度点测;而发生灾难性失效的主破碎机衬板或双金属溜槽衬板则应进行全套检验——超声波探伤检查内部完整性,磁粉探伤检查表面裂纹,以及经核实的磁粉探伤报告。关键不在于为了检验而检验,而在于使验证与失效后果相匹配。能够解释为何采用每种方法(以及为何有意省略其他方法)的铸造厂,展现的是流程控制,而非走过场。
外观及尺寸检验
目视检查可以发现明显但至关重要的缺陷:冷闭、表面气孔、浇注不充分以及暗示存在隐蔽维修的严重研磨痕迹。尺寸检查则确认零件是否合适。厚度过大 3 毫米的衬板可能无法就位;齿形错误的颚板会改变压紧几何形状,并可能导致机器过载。
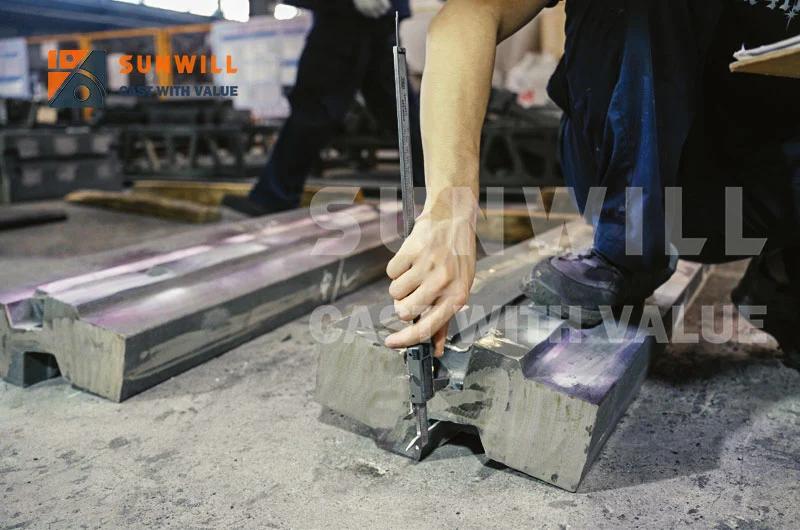
最佳做法是使用卡尺、专用量规或坐标测量机 (CMM) 根据图纸或 3D 模型检查关键尺寸。对于替换零件,参考标准是原厂 (OEM) 轮廓——供应商应能够确认轮廓与原厂设备完全匹配,而不仅仅是通用的“相似”形状。
硬度测试(布氏硬度/洛氏硬度)
硬度是衡量耐磨性的最快捷方法,而且测量成本低廉。白口铸铁通常采用布氏硬度计(常用型号为HBW 10/3000)进行硬度测试,而淬火回火钢则通常采用洛氏硬度计(HRC)进行测试。良好的检测报告应涵盖多个点的硬度,而不仅仅是一个方便测量的位置,因为硬度不足的区域可能是过早失效的开端。
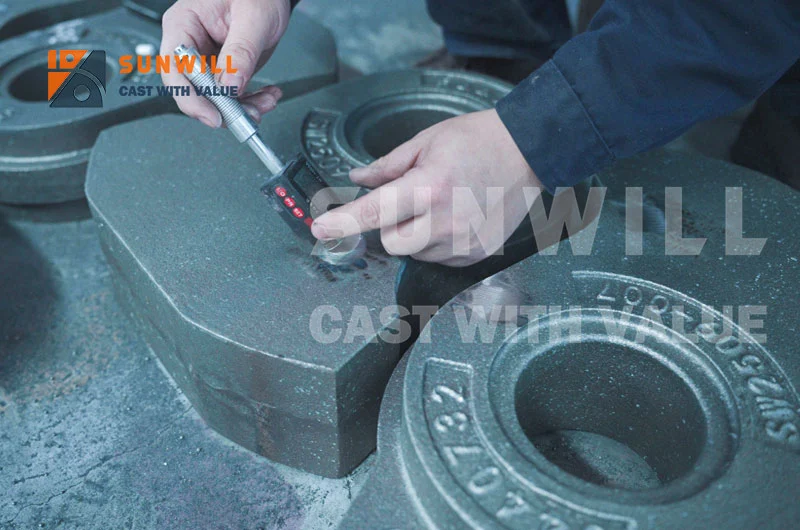
“正确”硬度的定义取决于钢材等级。高铬钢衬管的硬度可能规定为 58 至 65 HRC;回火铬钼钢衬管的硬度则为 28 至 35 HRC(此处硬度过高反而意味着脆性增加)。只有当硬度值与书面规范相结合时,才具有实际意义。
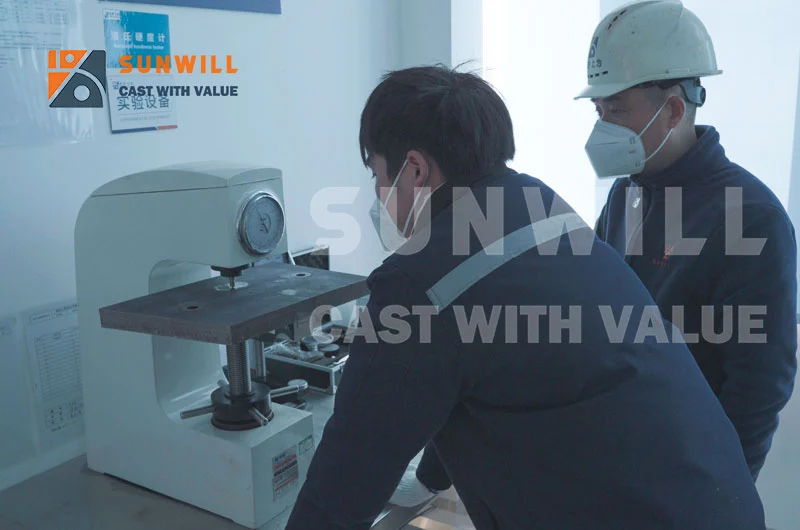
超声波检测(UT)
超声波检测利用声波“观察”铸件内部。探头向金属中发射脉冲;诸如缩孔、内部空隙或双金属零件中冶金结合不良等缺陷会将声波反射回来。这种方法可以检测到表面不可见的缺陷——例如那些在冲击载荷作用下不断扩大直至衬套在工作中断裂的缺陷。
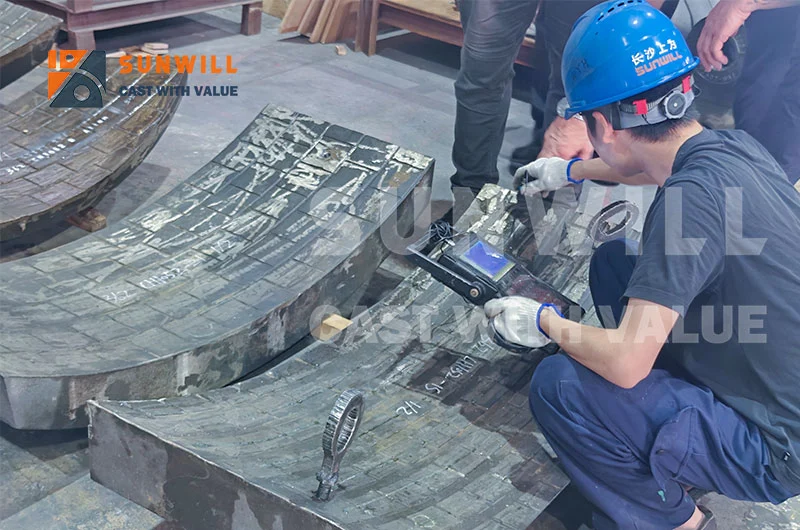
对于较厚或安全至关重要的部件,建议在采购订单中明确指定超声波检测 (UT)。这对于双金属耐磨板和大型破碎机衬板尤为重要,因为这些部件在持续冲击下内部空隙可能会扩大。
磁粉探伤(MPI)
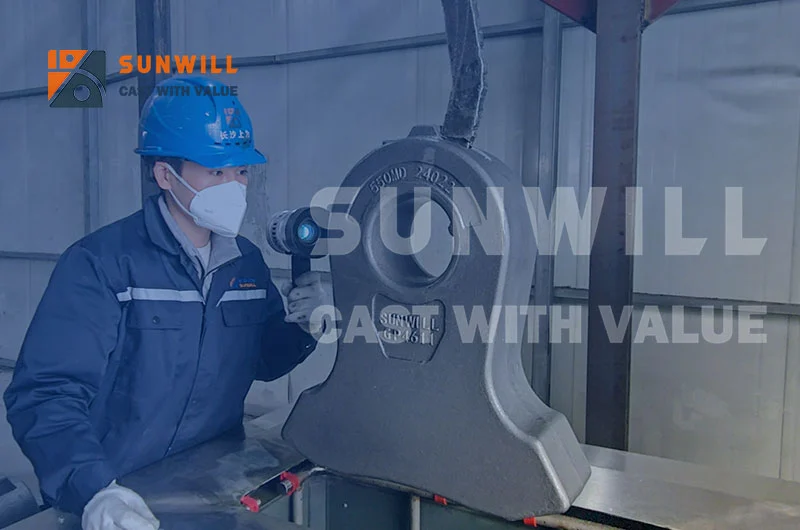
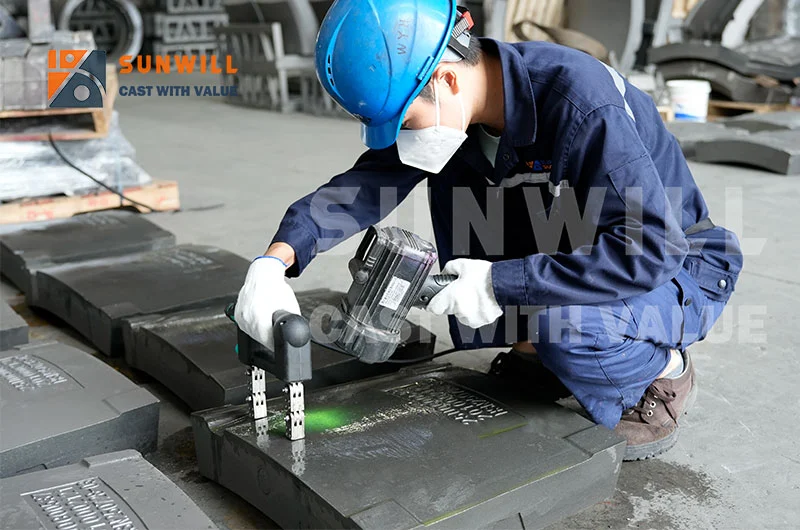
磁粉探伤 (MPI) 可以检测出目视检查无法发现的表面和近表面裂纹。首先将工件磁化,然后施加细小的铁磁性颗粒;这些颗粒会聚集在裂纹的泄漏磁场处。在紫外光照射下,荧光颗粒会使细微缺陷显现出来。磁粉探伤快速、经济,非常适合检测加工过程中产生的磨削裂纹、热裂纹和淬火裂纹。需要注意的是,磁粉探伤仅适用于铁磁性钢和铁,不适用于有色合金。
化学分析和MTR
除了浇注时的熔体分析外,最终的化学分析和材料测试报告 (MTR)还能为您提供所收到零件的完整信息。MTR 列出了经核实的元素百分比,并确认其符合指定标准(例如,耐磨白口铸铁符合 ASTM A532 标准,奥氏体锰钢符合 ASTM A128 标准)。当衬里失效而供应商声称“符合规格”时,MTR 就是最终的权威文件。
显微组织/金相学
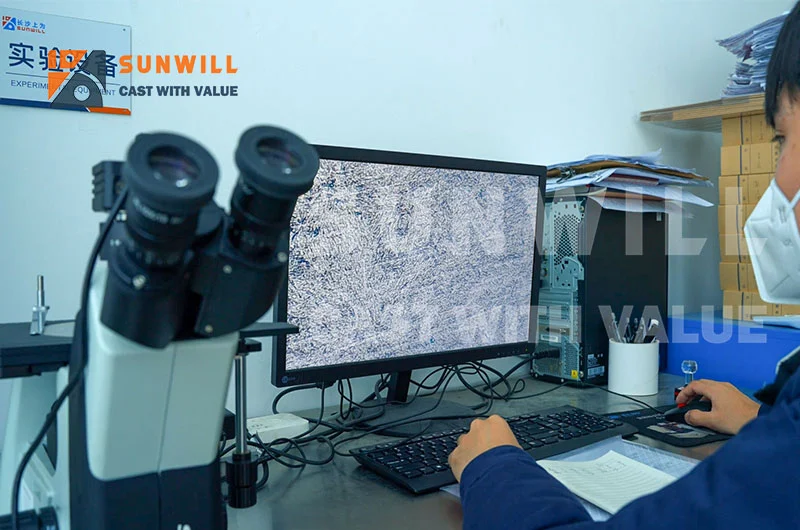
对于要求严苛的应用,最优秀的供应商会更进一步:他们会切割一块试样,进行抛光和腐蚀,然后在显微镜下观察其微观结构。这可以揭示碳化物类型和含量(例如,高铬铁中的M₇C₃铬碳化物)、基体(马氏体、珠光体或残余奥氏体),以及热处理是否达到了预期的组织结构。微观结构是决定硬度和耐磨寿命的关键所在——即使两个零件的表面硬度相同,如果它们的内部结构不同,其性能也会截然不同。
可追溯性和材料证书(MTC/COC)
没有炉号的耐磨件就如同没有历史记录的零件。可追溯性意味着每个铸件都带有炉号或批次标识符,将其与以下信息关联起来:
- 熔融光谱仪读数,
- 热处理日志
- 检查记录,以及
- 材料证书。
两份文件最为重要:
- MTC(材料测试证书):确认化学成分、硬度,有时还有机械性能是否符合订购等级。
- COC(合格证书):确认货物符合约定的规格,即使没有附上完整的测试数据。
当一批缸套到货时,精明的买家会检查铸件上的炉号是否与证书上的炉号一致。如果发现不符,或者证书上根本没有炉号,那就是一个危险信号,在问题解决之前,应该拒绝收货。
如果您想了解供应商对此事的重视程度,请在下次报价时索取一份材料测试证书 (MTC) 样品。一家经常生产此类证书的代工厂会毫不犹豫地寄送;而从不知名代工厂采购的经销商可能会拖延时间,或者退回一份通用的、无法追溯来源的证书。
采购订单中需要包含哪些内容
合同中的质量要求比收货码头更容易执行。将这些要求写入采购订单,确保“合格”的定义清晰明确:
- 指定材料标准和等级(例如,ASTM A532 II 类 B 型,或您指定的低合金 Cr-Mo)。
- 硬度带,标有硬度等级(HBW 或 HRC)和测试点数量。
- UT/MPI 的验收标准,包括任何允许的缺陷尺寸或“零关键缺陷”规则。
- 尺寸公差参照图纸或OEM规格。
- 需要提供具有炉号可追溯性的证书(MTC 和/或 COC)。
- 如果数量足够,则允许证人或第三方进行检验。
- 拒收和更换条款,以便对不合格批次有明确的补救措施。
这样编写的采购订单将“优质”从一个模糊的承诺变成了一个可衡量、可执行的规范。
建立验收清单
货车到达后,一份简单的到货检查清单可以避免情绪影响决策。您可以参考以下清单进行调整:
- [ ] 铸件上的炉号与 MTC/COC 相符。
- [ ] 材料证明文件齐全、清晰可辨且已签名。
- [ ] 在约定的点测量硬度;所有测量点均在范围内。
- [ ] 目视检查:无裂缝、冷闭或严重的维修研磨痕迹。
- [ ] 尺寸和轮廓与图纸/OEM参考相符。
- [ ] 已按规定进行 UT/MPI 检测;未记录到严重缺陷。
- [ ] 按约定进行涂漆、标记和包装。
- [ ] 重量在预期范围内(比规格轻的零件可能尺寸偏小)。
南欧一家小型骨料生产商为此付出了惨痛的代价。过去两个季度,他们仅凭外观就验收锥衬板。一次周末作业中,一批锥衬板破裂,导致一家产能400吨/小时的工厂停工一天半。此后,他们引入了四项进货检查:炉号、硬度点、外观和重量。下一批有问题的货物在码头就被查出,甚至还没来得及进入破碎机。这份检查清单每次只需花费他们十分钟,却避免了一次价值五位数的停工损失。
长沙上为如何控制质量
长沙上为是一家通过ISO 9001:2015认证的中国铸造企业,我们专注于生产耐磨件——合金钢、高铬白口铸铁、陶瓷复合材料和双金属合金——并将质量控制融入生产流程,而非仅仅在最后阶段进行简单堆砌。这正是我们“铸造价值”承诺的真正体现。
- 过程验证: 长沙上为对其耐磨零件的生产进行光谱仪熔体分析,并保存有记录的热处理记录,因此合金和热处理状态得到了确认,而不是假设的。
- 多方法最终检验:根据零件及其用途,采用硬度测试、尺寸检查和无损检测方法,并保留记录以方便追溯。
- 证书和可追溯性:货物运输均有材料证书和炉号可追溯性支持,让买家可以核实收到的货物是否与订购的货物相符。
- 材料重点: 长沙上为的产品组合以合金钢、高铬白口铁、陶瓷复合材料和双金属解决方案为中心——与每种应用的磨损、冲击和腐蚀特性相匹配。
如果您正在对一家新的供应商进行资质认证,最快捷的方法是要求其提供资质样品以及完整的检验文件,包括光谱仪读数、热处理记录、硬度图和材料测试证书(MTC)。对自身工艺流程充满信心的供应商会欣然接受这一要求。
 高铬铸铁陶瓷复合板锤

 销售热线:+0731-8299 0186


